


Concasseur conique tertiaire pour granulats de précision
L’utilisation d’un cône secondaire standard pour le façonnage final est un suicide architectural. Une cavité large C1/C2 ne peut retenir la roche pour le laminage, entraînant un déficit du bilan massique et une lajosité inacceptable. L’architecture exige un concasseur conique tertiaire HPT300 avec cavité Fine (F2). L’alimentation engorgée et le criblage en circuit fermé S5X imposent une conformité géométrique absolue pour les granulats de 0-10 mm.
Je refuse catégoriquement d’approuver des schémas d’extraction où des entrepreneurs tentent de produire des micro-agrégats de qualité structurelle en utilisant un cône secondaire à cavité large. C’est une hérésie géométrique. Produire des granulats pour enrobés routiers ou du béton à très haute résistance exige une discipline cinétique stricte. Si vous insérez de la roche pré-broyée dans une ouverture annulaire trop large, le matériau chute librement sans subir le laminage haute pression nécessaire. Le résultat est un déficit massif de fines de 0-10 mm et un indice d’aplatissement désastreux. La seule architecture mathématiquement viable impose l’intégration d’un nœud tertiaire dédié, verrouillé par une cavité ultra-fine et une matrice de criblage impitoyable.
La Faille Architecturale des Cavités Secondaires
Vous ne pouvez pas sculpter un grain de 5 mm avec un marteau conçu pour des blocs de 200 mm.
L’erreur la plus commune et la plus coûteuse dans les usines d’agrégats est la confusion des rôles géométriques. Déployer un concasseur à cône secondaire standard (équipé d’une cavité C1 ou C2) dans un rôle tertiaire est un défaut architectural fatal. L’ouverture annulaire large ne peut physiquement pas retenir la roche assez longtemps pour exécuter le concassage par laminage. La pierre glisse à travers la chambre avec un minimum de friction.
Le résultat immédiat est un déficit massif de fines de précision et un pic de lajosité inacceptable.
Pour produire des “granulats de précision”, l’architecture doit mandater l’intégration d’un concasseur à cône multicylindre de type HPT300, équipé spécifiquement d’une cavité F2 (Fine). Cette géométrie interne restreint la taille d’alimentation maximale à exactement 65 mm. En resserrant l’espace de concassage, la machine augmente massivement la zone de compression interne, forçant une friction roche contre roche continue qui éradique physiquement les arêtes vives des agrégats.
Le Mandat Absolu de l’Alimentation Engorgée
Une chambre de concassage tertiaire opère sous des charges cinétiques extrêmes. La machine n’écrase pas la pierre avec de l’acier ; elle utilise la pierre pour écraser la pierre. Pour que ce principe de laminage interparticulaire fonctionne, le cône HPT doit être strictement alimenté en régime engorgé (choke-fed).
L’alimentation au compte-gouttes (trickle-feeding) est une condamnation à mort pour votre équipement.
Alimenter une cavité F2 avec un flux irrégulier détruit le lit de lamination. La roche entrante frappe directement l’acier nu, vaporisant le manteau en manganèse en quelques jours et détruisant totalement votre dépense opérationnelle par quart. Maintenir une trémie pleine au-dessus du cône garantit que la chambre de concassage est inondée à 100 %, forçant l’énergie du moteur de 250 kW à se dissiper dans la destruction mutuelle des roches, et non dans l’usure de votre machine.
Le choix de la cavité dicte la capacité de l’usine à atteindre une conformité géométrique.
| Configuration de Cavité (HPT300) | Taille Max Alimentation (mm) | Plage CSS (mm) | Cible Géométrique |
|---|---|---|---|
| C1 (Extra Coarse – Secondaire) | 230 | 16 – 38 | Réduction volumétrique brute |
| F1 (Medium Fine – Transition) | 90 | 8 – 22 | Préparation au laminage |
| F2 (Fine – Tertiaire Stricte) | 65 | 6 – 16 | Laminage haute pression (<8% lajosité) |
Observez la limite stricte de 65 mm pour la cavité F2. C’est ici que l’architecture du circuit prouve sa valeur : le cône secondaire en amont doit calibrer son propre flux pour ne jamais dépasser ce seuil, garantissant la fluidité du nœud tertiaire.
Nœud Tertiaire HPT300 : Seuils Cinétiques
- Entraînement Cinétique : Moteur 250 kW imposant un laminage continu
- Contrainte Géométrique : Cavité F2 restreignant l’entrée à 65mm maximum
- Condition de Charge : Alimentation engorgée à 100% (Survie du manganèse)
- Calibrage Dynamique : Ajustement CSS hydraulique via PLC sous charge
- Matrice de Criblage : Boucle S5X capturant 100% des refus >10mm
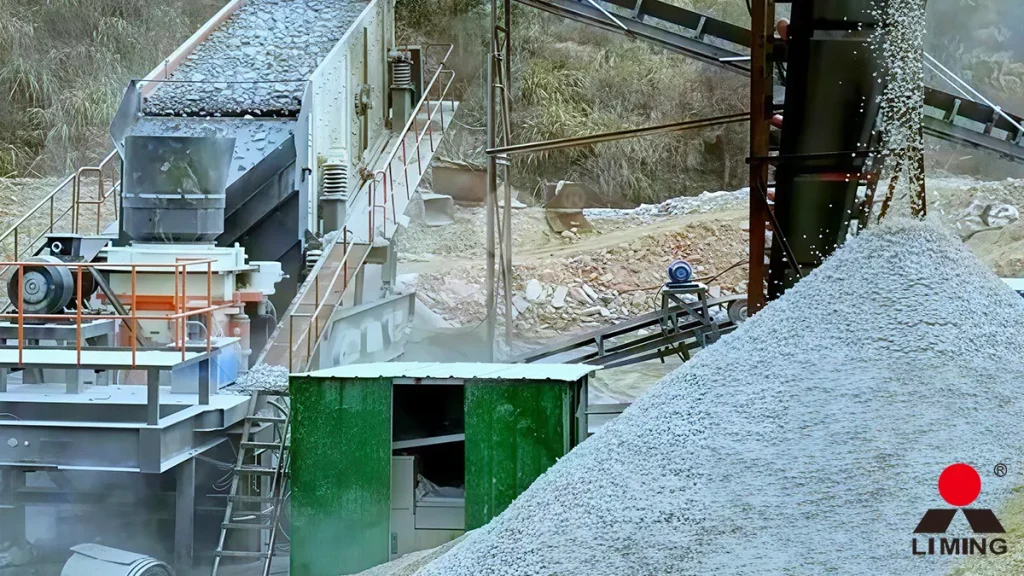
Matrice de Criblage S5X et Conformité Zéro Déchet
Atteindre une précision géométrique pour l’enrobé routier nécessite une boucle de bilan massique incassable. Traiter la roche dans un cône tertiaire en circuit ouvert est une garantie d’échec commercial. Les liners en manganèse s’usent, le CSS s’élargit naturellement, et des roches de 12 mm glisseront dans votre stock de 0-10 mm, entraînant le rejet immédiat du lot par les inspecteurs qualité.
Note de terrain : Lors d’un audit dans une carrière de basalte en Auvergne, l’opérateur a désactivé le convoyeur de retour pour augmenter le tonnage brut. Le module de finesse a dérivé en deux heures. Ils ont contaminé un stock de 800 tonnes qui a dû être entièrement re-concasé à perte.
L’organigramme doit intégrer un crible vibrant S5X en aval du cône. Ce crible agit comme le juge final de la conformité géométrique. Tout agrégat surdimensionné (+10 mm) est physiquement piégé par la maille et acheminé via un convoyeur de retour en continu vers la trémie du cône tertiaire. Ce circuit fermé garantit une extraction zéro déchet, forçant la roche à se soumettre à la physique du laminage jusqu’à l’obtention de la taille parfaite.
Pontage de Cavité & Verdict de Lamination Tertiaire
Observation Cinétique : Que se passe-t-il avec une cavité C1 en phase tertiaire ?
La géométrie C1 laisse passer la roche trop rapidement. Sans restriction annulaire, le lit de lamination ne se forme pas. La roche est simplement fissurée une fois et tombe. Cela provoque un déficit massif du bilan massique dans les fractions fines de 0-10 mm et produit un agrégat très lajeux.
Historique de Défaillance : Pourquoi l’alimentation au compte-gouttes détruit-elle l’acier ?
Historiquement, les opérateurs pensaient que sous-alimenter un cône réduisait l’usure du moteur. C’est faux. Sans un flux engorgé, l’impact cinétique n’est pas absorbé par un lit de pierres, mais directement par le manteau en acier, vaporisant le manganèse et multipliant la dépense opérationnelle par quart.
Alerte de Pontage : Pourquoi la limite de 65 mm est-elle absolue pour le F2 ?
Si le cône secondaire en amont est mal réglé et laisse passer une roche de 90 mm dans une cavité F2 conçue pour 65 mm, la roche va créer un pont physique entre le manteau et le bol. Cela déclenche instantanément un calage thermique violent sur le moteur de 250 kW de l’unité tertiaire.
Analyse de Conformité : Comment le CSS dynamique protège-t-il la courbe ?
L’usure du métal est constante. Sur les anciens cônes, l’opérateur devait arrêter l’usine pour ajuster le CSS. Le système HPT utilise l’hydraulique PLC pour ajuster dynamiquement l’ouverture pendant que la machine est sous charge, verrouillant la conformité géométrique sans jamais interrompre la vitesse d’amortissement du circuit.
Imposer la Rigueur Tertiaire
Produire des granulats de précision ne relève pas de la chance ; c’est un mandat d’ingénierie stricte. Si vous tentez de sculpter des fines de 0-10 mm en utilisant des cavités secondaires obsolètes, ou si vous affamez votre cône par une alimentation irrégulière le mois prochain, le déficit de lamination qui en résultera détruira la qualité de vos agrégats et entraînera des refus commerciaux massifs. L’architecture exige un concasseur HPT dédié avec une cavité F2, une alimentation 100% engorgée et une matrice de criblage en circuit fermé S5X. Synchronisez la géométrie de votre cavité avec vos objectifs de granulométrie.
Auditez la taille maximale de votre alimentation et imposez le calibrage de la cavité F2 immédiatement.

